


OEE — czym jest całkowita efektywność wyposażenia i jak ją obliczyć?
OEE, z angielskiego Overall Equipment Effectiveness, to powszechnie stosowany w przemyśle wskaźnik służący do oceny efektywności wykorzystania urządzeń, linii produkcyjnych i instalacji w zaplanowanym okresie czasu, np. podczas zmiany produkcyjnej. Ten wskaźnik KPI dostarcza informacji o funkcjonowaniu maszyn oraz ich wydajności w odniesieniu do maksymalnych możliwości produkcyjnych. Jego znajomość jest szczególnie ważna podczas planowania i wdrażania nowych rozwiązań. Pomiar efektywności ułatwia podejmowanie decyzji oraz pozwala ocenić skuteczność wprowadzanych ulepszeń.
W niniejszym artykule wyjaśnimy, czym jest OEE i dlaczego jego pomiar ma tak duże znaczenie. Omówimy również, jak obliczyć ten wskaźnik i jak wdrożyć go w przedsiębiorstwie.
Czym jest OEE?
OEE, czyli całkowita efektywność wyposażenia, to wskaźnik stosowany w przemyśle do pomiaru efektywności maszyny, linii produkcyjnej, a nawet całego zakładu w zaplanowanym czasie produkcji. Prawidłowo obliczony wskaźnik OEE pozwala ocenić efektywność procesów oraz stopień wykorzystania potencjału maszyn. Wynik wyrażony w procentach pomaga identyfikować możliwe problemy organizacyjne i wąskie gardła. OEE umożliwia również wykrywanie przerw w pracy, przestojów i awarii, które negatywnie wpływają na wydajność procesów. Analiza opiera się na trzech elementach: dostępności, wydajności oraz jakości gotowych produktów.
Popularność wskaźnika OEE, opracowanego przez Seiichiego Nakajimę w ramach koncepcji Total Productive Maintenance (TPM), wzrosła w latach 80., kiedy zaczęto stosować go w Toyocie oraz w innych przedsiębiorstwach wykorzystujących metodologię lean.
Dlaczego warto mierzyć OEE?
Pomiar przemysłowego wskaźnika OEE pomaga zwiększać wydajność firmy, ponieważ pozwala opracować plan działania ukierunkowany na optymalizację procesów. Do najważniejszych korzyści należą:
- Autodiagnoza. Analiza dostępności weryfikowanych maszyn, tempa produkcji oraz uzyskiwanych rezultatów pozwala wykrywać nieprawidłowości w działaniu urządzeń w danym przedziale czasu, np. podczas zmiany produkcyjnej.
- Ciągłe doskonalenie. Regularne pomiary danych pozwalają firmom wykorzystać zebrane informacje jako punkt odniesienia do oceny skuteczności wdrożonych działań korygujących oraz weryfikacji, czy przynoszą one oczekiwane rezultaty.
- Minimalizowanie marnotrawstwa operacyjnego. Monitorowanie wskaźnika OEE pomaga ograniczać straty produkcyjne poprzez eliminowanie działań, które nie przynoszą wartości dodanej i których można uniknąć dzięki lepszej organizacji pracy.
- Zaktualizowane informacje. Regularne obliczanie i rejestrowanie OEE zapewnia przedsiębiorstwom dostęp do aktualnych danych. Ułatwia również monitorowanie stanu technicznego maszyn oraz ocenę konieczności wprowadzenia zmian w ich ustawieniach lub realizacji nowych inwestycji.
Jak obliczyć OEE?
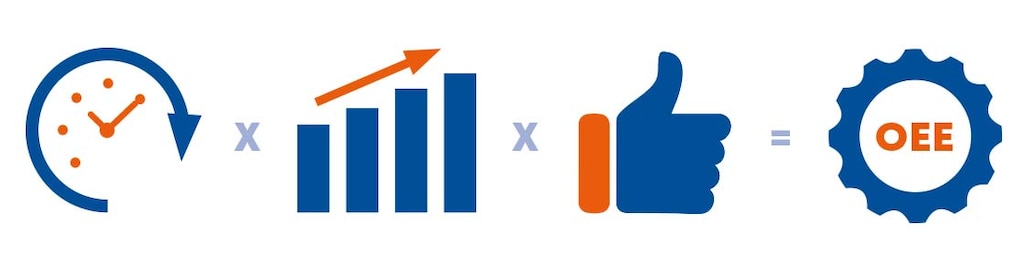
Całkowitą efektywność wyposażenia oblicza się za pomocą prostego wzoru, który uwzględnia jednocześnie trzy wartości: dostępność, wydajność i jakość.
| Overall Equipment Effectiveness = Dostępność x Wydajność x Jakość |
Dostępność
Dostępność odnosi się do rzeczywistego czasu pracy maszyn. Uwzględnia przewidziany plan pracy, a także wszystkie sytuacje, które mogły spowodować zatrzymanie linii produkcyjnych w danym okresie czasu.
| Dostępność = Czas pracy / Planowany czas produkcji |
Czas pracy to planowany czas produkcji, np. podczas zmiany, pomniejszony o czas przestojów.
| Czas pracy = Planowany czas produkcji - Czas przestojów |
Wydajność
Wskaźnik ten porównuje rzeczywistą liczbę wyprodukowanych sztuk z liczbą, którą można byłoby uzyskać przy optymalnej pracy maszyny.
| Wydajność = (Idealny czas cyklu x łączna liczba sztuk) / Czas pracy |
Idealny czas cyklu to czas potrzebny do wyprodukowania jednej sztuki przy optymalnej pracy maszyny.
Jakość
Określa stosunek liczby wyprodukowanych sztuk spełniających wymagania jakościowe, które nie wymagają poprawek do całkowitej liczby wyprodukowanych elementów. Ten KPI nie uwzględnia wadliwych sztuk, które generują straty lub wymagają ponownej obróbki w trakcie procesu produkcyjnego.
| Jakość = Liczba sztuk dobrej jakości / Łączna liczba sztuk |
Interpretacja wyniku
Uzyskany wynik OEE odzwierciedla poziom wykorzystania potencjału produkcyjnego. Konsultant Robert C. Hansen w swojej książce Overall Equipment Effectiveness przedstawia następujące przedziały wyników:
- OEE > 85%. Wynik ten uznaje się za doskonały. Osiągają go wysoce wydajne przedsiębiorstwa, w których procesy produkcyjne są bardzo dobrze zoptymalizowane.
- OEE od 75% do 85%. Wskazuje naakceptowalny, ale możliwy do poprawy poziom wydajności z wyraźnym potencjałem poprawy w zakresie dostępności, szybkości i jakości.
- OEE od 65% do 75%. Wynik ten można uznać za dopuszczalny wyłącznie wtedy, gdy tendencje z danego kwartału wskazują na poprawę.
- OEE < 60. Wskazuje naniskipoziom wydajności oraz na znaczące straty produkcyjne. Wymaga szczegółowej analizy procesów i opracowania planu doskonalenia.
Jak wdrożyć OEE w logistyce?
Wskaźnik OEE jest tradycyjnie stosowany w produkcji, jednak jego zasady można wykorzystać również w magazynach i centrach dystrybucyjnych. W związku z tym naukowcy z Politechniki w Turynie wprowadzili pojęcie Overall Warehouse Effectiveness (OWE) czyli całkowitej efektywności magazynu.
Podobnie jak w przypadku OEE, analiza opiera się na tej samej formule i uwzględnia trzy główne elementy, ale ich znaczenie jest nieco inne.
- Dostępność. Wskaźnik OWE określa zdolność urządzeń magazynowych do pracy zgodnie z zaplanowanym przepływem towarów przychodzących i wychodzących.
- Wydajność. Mierzy tempo realizacji procesów operacyjnych i przemieszczania towarów w porównaniu z optymalnymi parametrami czasowymi. Pozwala ocenić wydajność tempa pracy oraz zidentyfikować straty wynikające z wydłużonych cykli operacyjnych lub przestojów.
- Jakość. Odnosi się do poprawności realizacji wewnętrznych procesów magazynowych i braku błędów.
OEE można wykorzystać w logistyce do analizy dostępności i wydajności magazynów automatycznych, robotów do kompletacji oraz autonomicznych robotów mobilnych.
Wyzwania związane z wdrażaniem OEE
Znajomość wskaźnika OEE może przynieść firmom wiele korzyści, jednak jego wdrożenie może początkowo wiązać się z pewnymi trudnościami.
- Pozyskiwanie danych. Dostęp do danych produkcyjnych w czasie rzeczywistym może być mniej lub bardziej skomplikowany w zależności od rodzaju wykorzystywanych urządzeń. Na przykład, starsze urządzenia często nie są wyposażone w odpowiednie czujniki ani systemy komunikacji. Brak systemów monitorowania może obniżyć wiarygodność obliczeń OEE.
- Kultura organizacyjna. Zaangażowanie pracowników ma kluczowe znaczenie zarówno dla prawidłowego obliczania OEE, jak również do wdrażania usprawnień wynikających z przeprowadzonej analizy. Warto koncentrować się na długoterminowej poprawie efektywności, a nie wyłącznie na osiąganiu natychmiastowych rezultatów.
- Identyfikacja przyczyn problemów. Spadek wydajności może być spowodowany kilkoma nakładającymi się na siebie czynnikami. Aby określić, które z nich obniżają wartość OEE konieczna jest współpraca wszystkich zainteresowanych stron, w tym operatorów, inżynierów czy pracowników działu utrzymania ruchu.
OEE, czyli wskaźnik KPI wspierający efektywność produkcji
Podsumowując, wskaźnik OEE to narzędzie, które pozwala firmom oceniać efektywność wykorzystania maszyn i identyfikować możliwości usprawnienia procesów. Firmy produkcyjne od dawna korzystają z jego zalet, a rosnąca popularność tej metody przyczynia się do jej upowszechniania również w innych sektorach, takich jak logistyka czy magazynowanie.
OEE wspiera doskonałość operacyjną i ciągłe doskonalenie, ponieważ pozwala w przejrzysty sposób oceniać efektywność procesów produkcyjnych. Przedsiębiorstwa, które chcą zwiększać swoją konkurencyjność, powinny dążyć do utrzymywania wskaźników OEE na poziomie 85% lub wyższym. Pozwala to optymalizować procesy produkcyjne, zwiększać rentowność i skuteczniej dostosowywać się do stale zmieniających się warunków rynkowych.
Wskaźnik OEE podsumowany w 5 pytaniach
Jakie 3 wskaźniki KPI są potrzebne do obliczenia OEE?
OEE opiera się na trzech elementach: dostępności, wydajności i jakości. Dostępność określa rzeczywisty czas pracy urządzeń w porównaniu z planowanym czasem produkcji. Wydajność porównuje rzeczywistą produkcję z teoretycznymi możliwościami produkcyjnymi, natomiast jakość odzwierciedla liczbę prawidłowo wyprodukowanych elementów, które nie wymagają poprawek.
Jaki wynik OEE uznaje się za dobry?
Wynik OEE na poziomie 100% świadczy o idealnej efektywności produkcji w określonym przedziale czasu. Oznacza to, że produkty są wytwarzane z maksymalną wydajnością, bez zakłóceń i przestojów. Wynik na poziomie 85% jest powszechnie uznawany za bardzo dobry. Jeśli wyniki są niższe od oczekiwanych, warto przeanalizować procesy w celu znalezienia możliwości poprawy.
Jak poprawić OEE?
Do najskuteczniejszych sposobów poprawy OEE należą: regularne monitorowanie wskaźnika, wdrażanie systemów autonomicznego utrzymania ruchu, angażowanie pracowników w doskonalenie procesów oraz systematyczna ocena wprowadzonych zmian, aby sprawdzić, czy przynoszą oczekiwane rezultaty.
Jakie korzyści przynosi wskaźnik OEE?
Pomiar OEE przynosi wiele korzyści, między innymi: zwiększenie produktywności i efektywności w zaplanowanym okresie produkcji, poprawę jakości gotowych produktów, lepsze wykorzystanie potencjału systemu, zmniejszenie kosztów, ograniczenie przestojów oraz zwiększenie niezawodności urządzeń.
Czym różni się OEE i TEEP?
TEEP (Total Effective Equipment Performance) to wskaźnik efektywności wykorzystania wyposażenia, który pozwala ocenić wydajność procesów produkcyjnych. W przeciwieństwie do OEE, które koncentruje się jedynie na zaplanowanym czasie produkcji, TEEP uwzględnia cały dostępny czas kalendarzowy, włączając w to niepracujące zmiany, weekendy i święta. Wskaźnik OEE jest przydatny na poziomie operacyjnym, natomiast TEEP wspiera planowanie strategiczne np. przy podejmowaniu decyzji dotyczących wprowadzenia nowych zmian.